Kabinen må følge emnet
Chassis, maskinkabiner og teknisk utstyr krever plass til objektet, operatøren, porter, løft og sikker ferdsel rundt arbeidet.
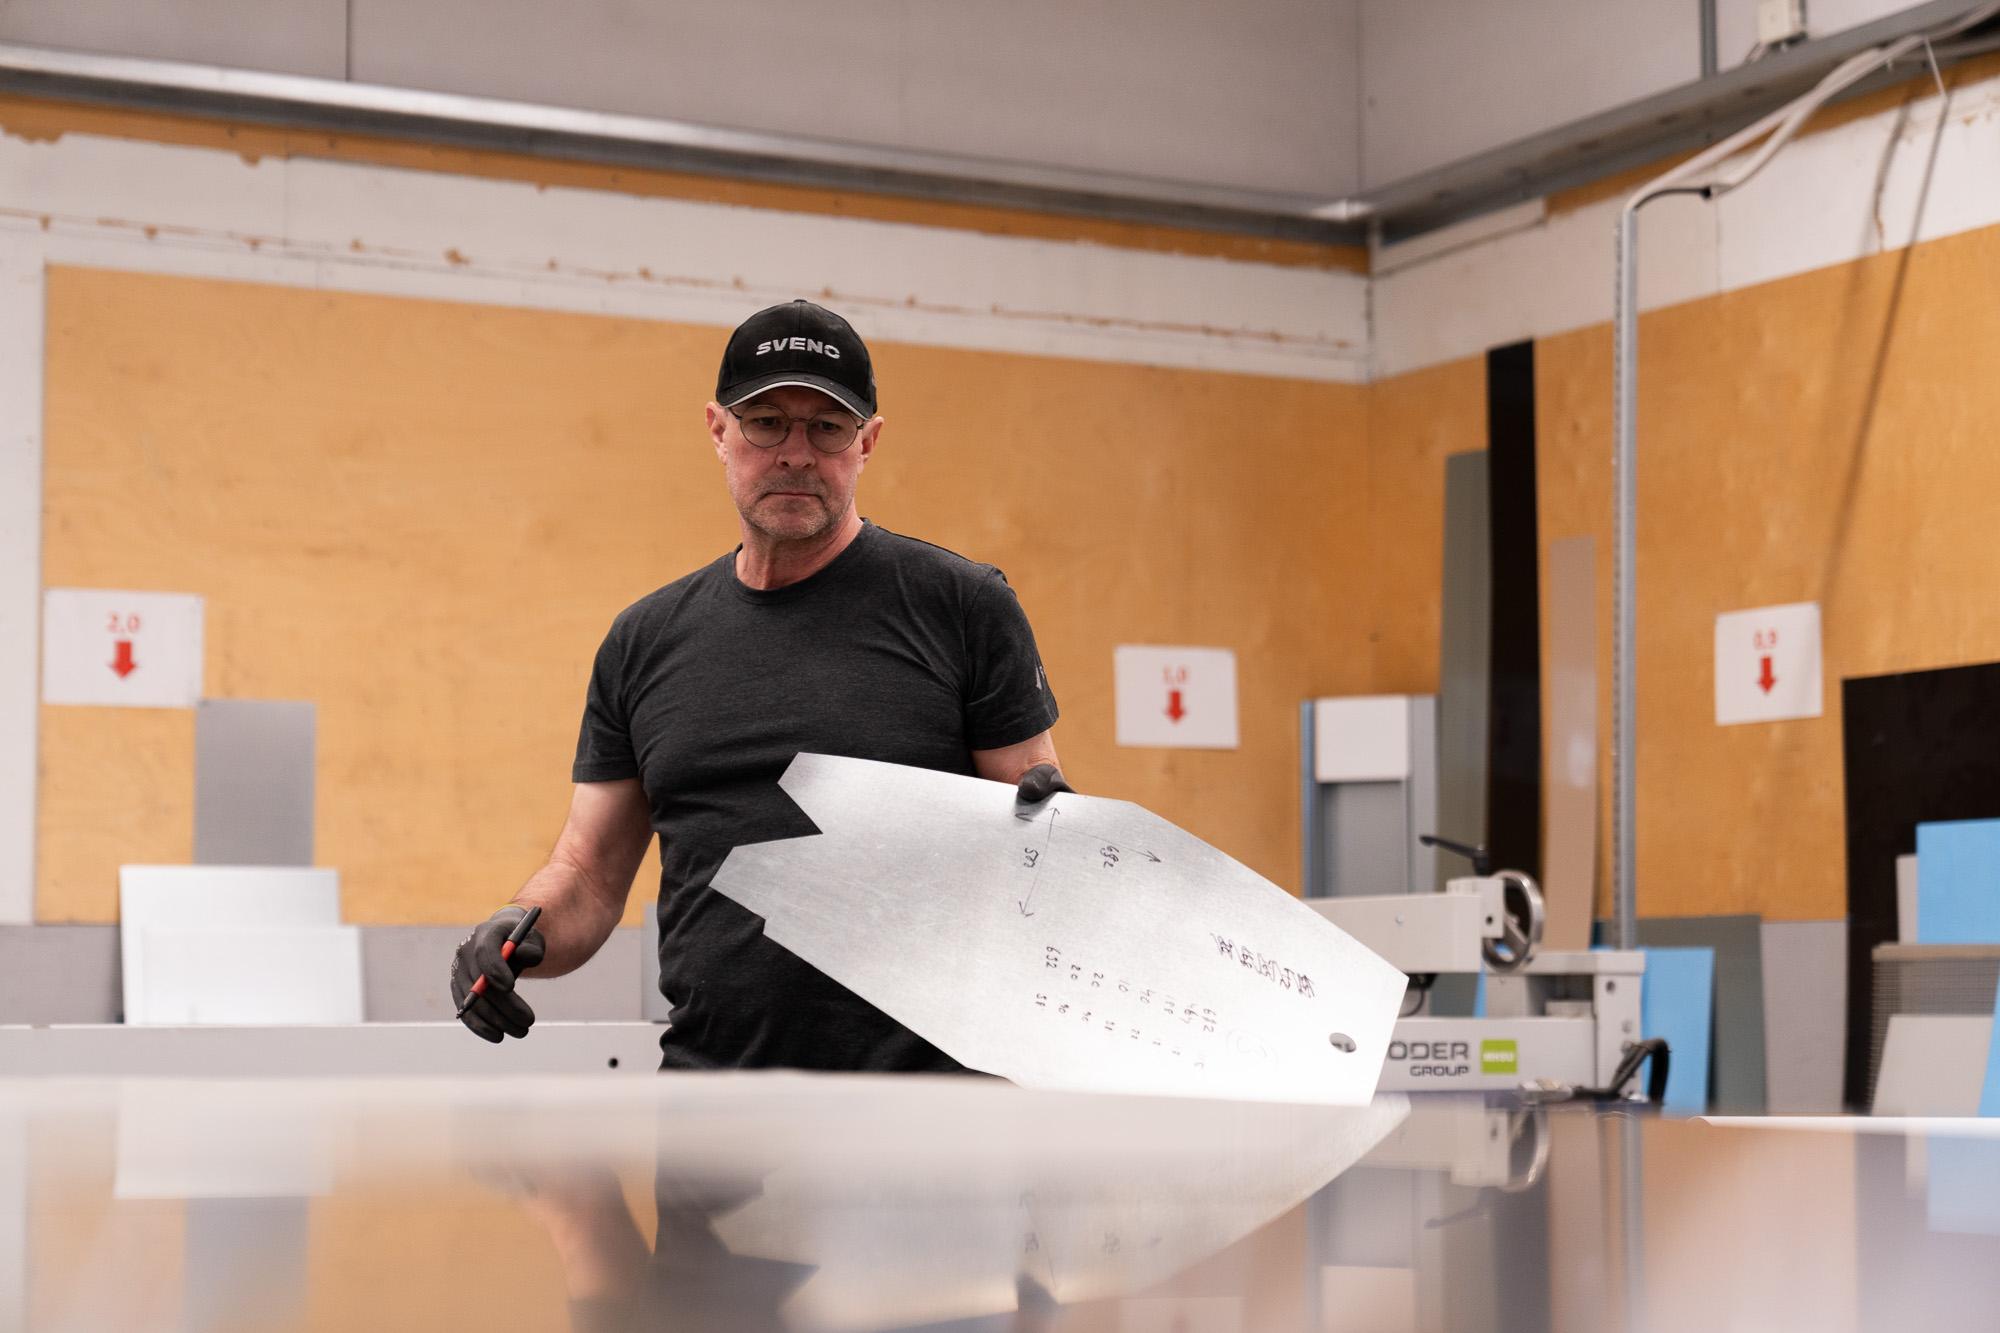
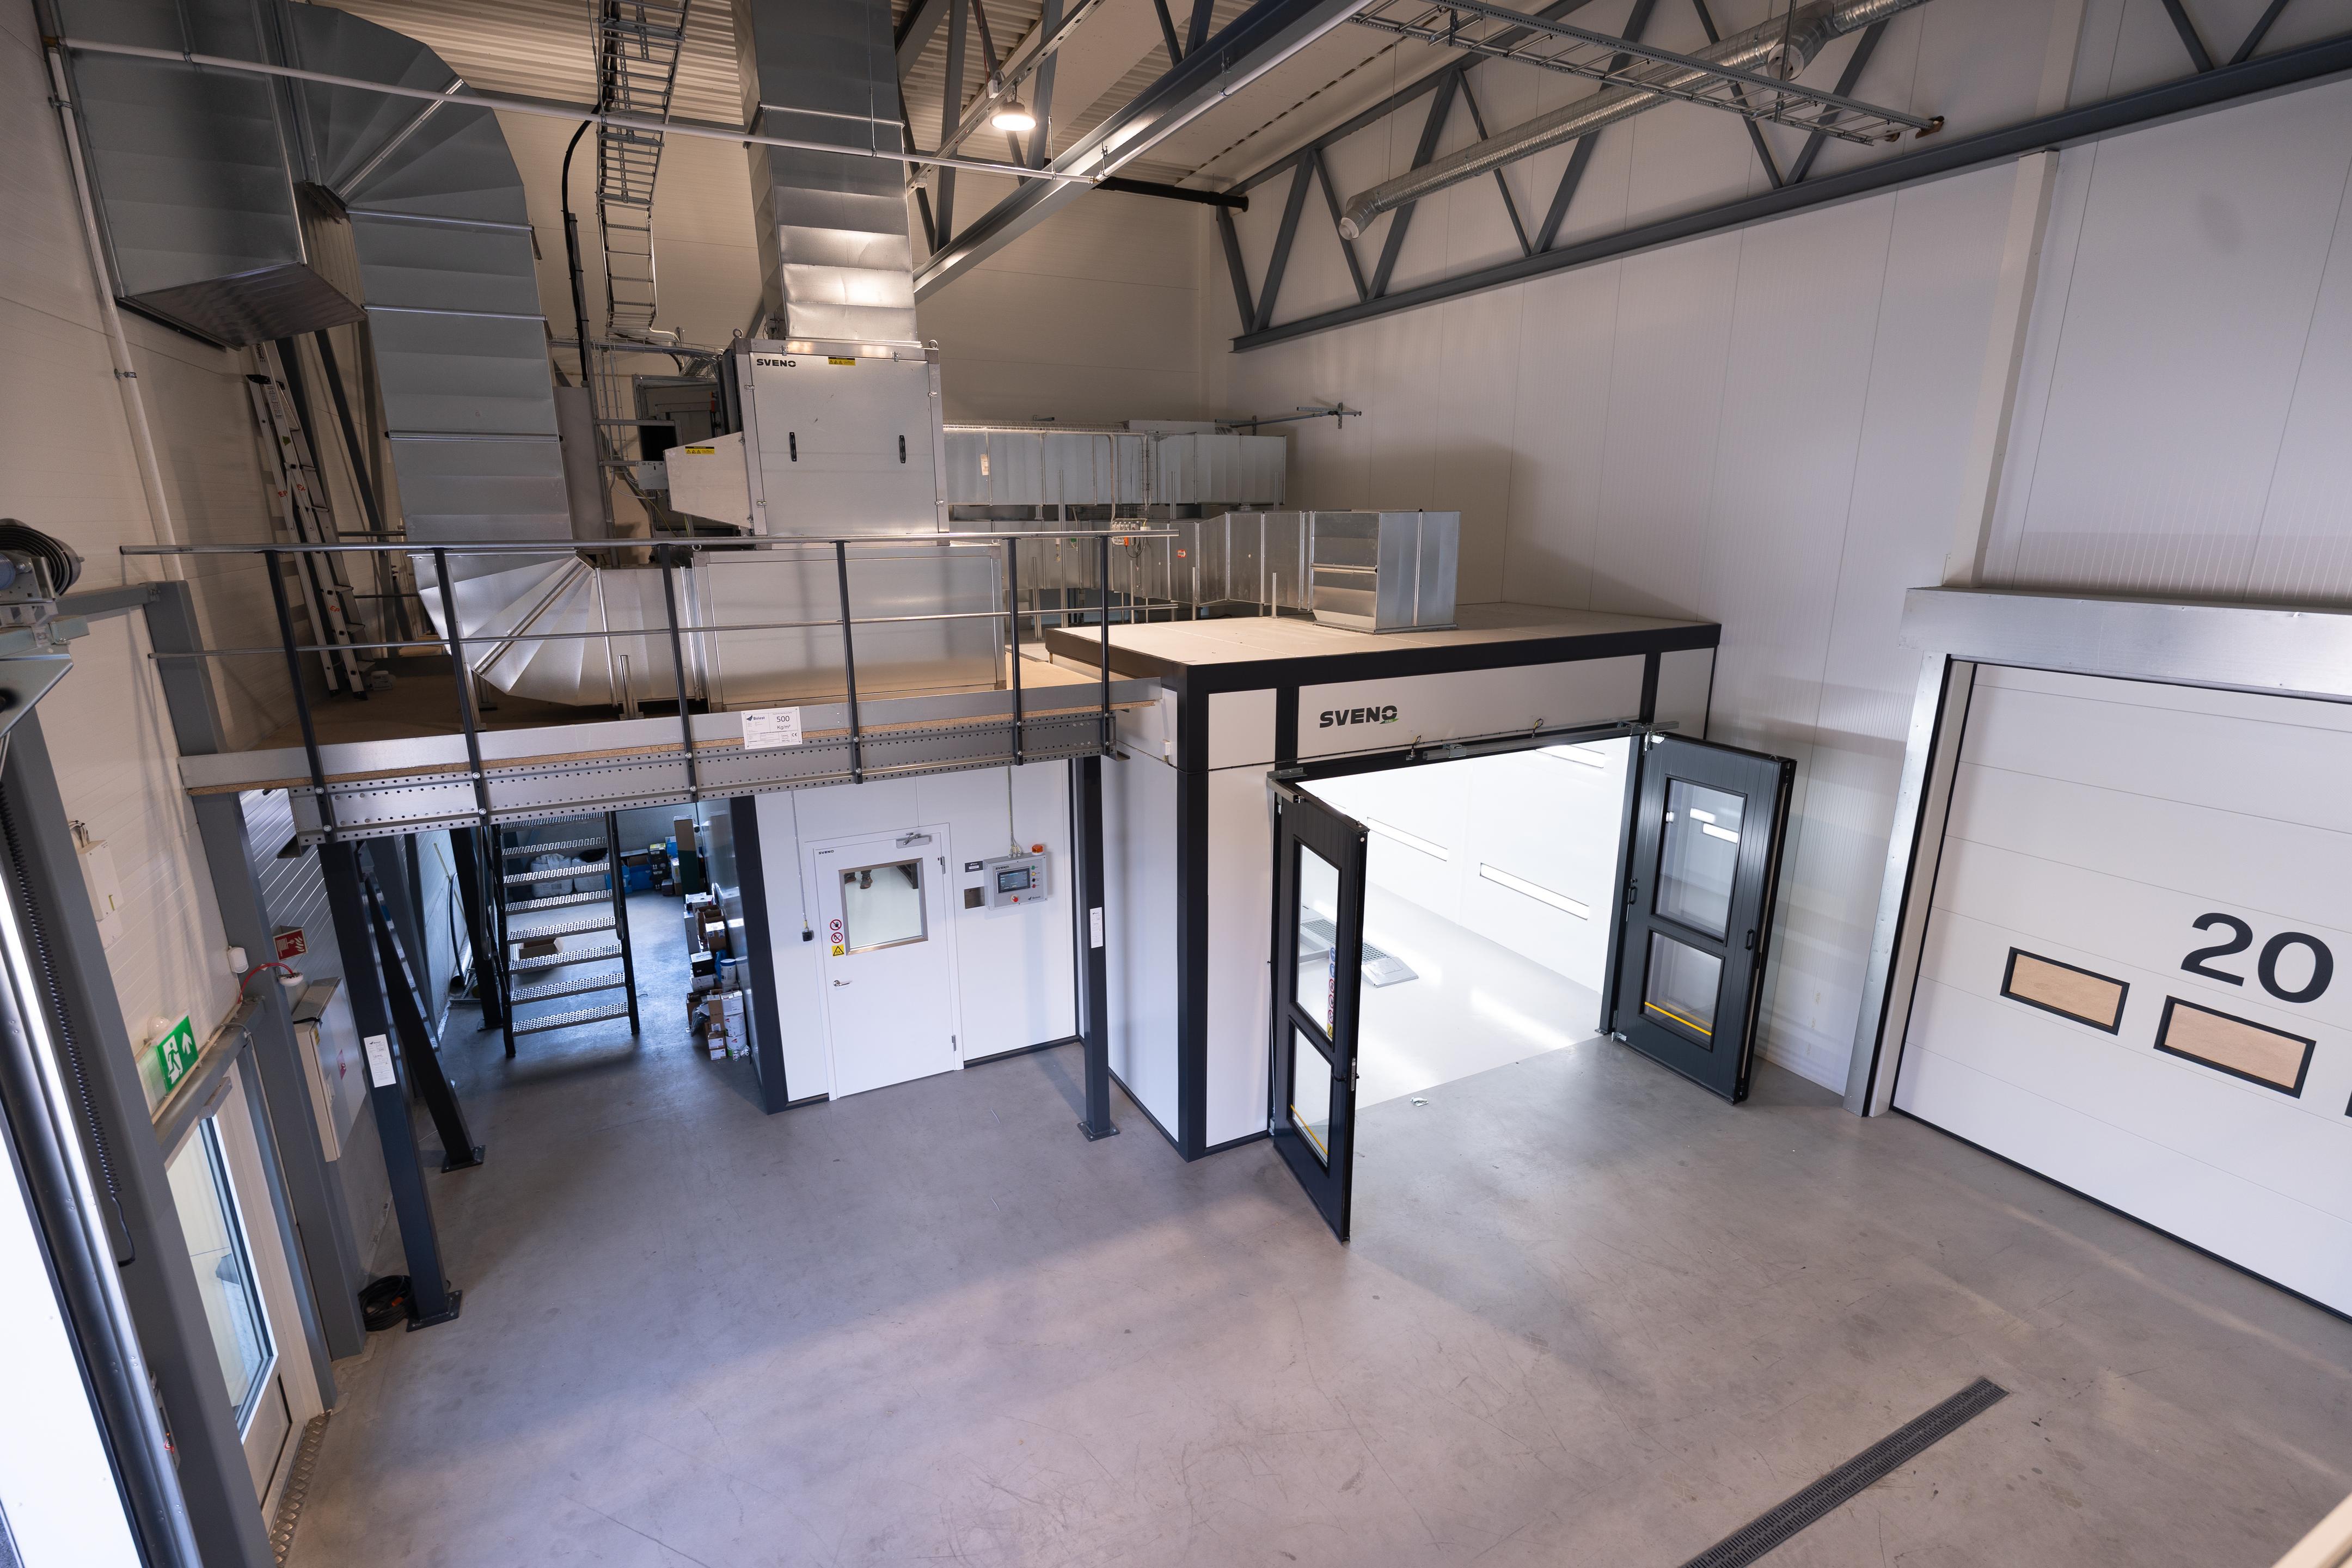
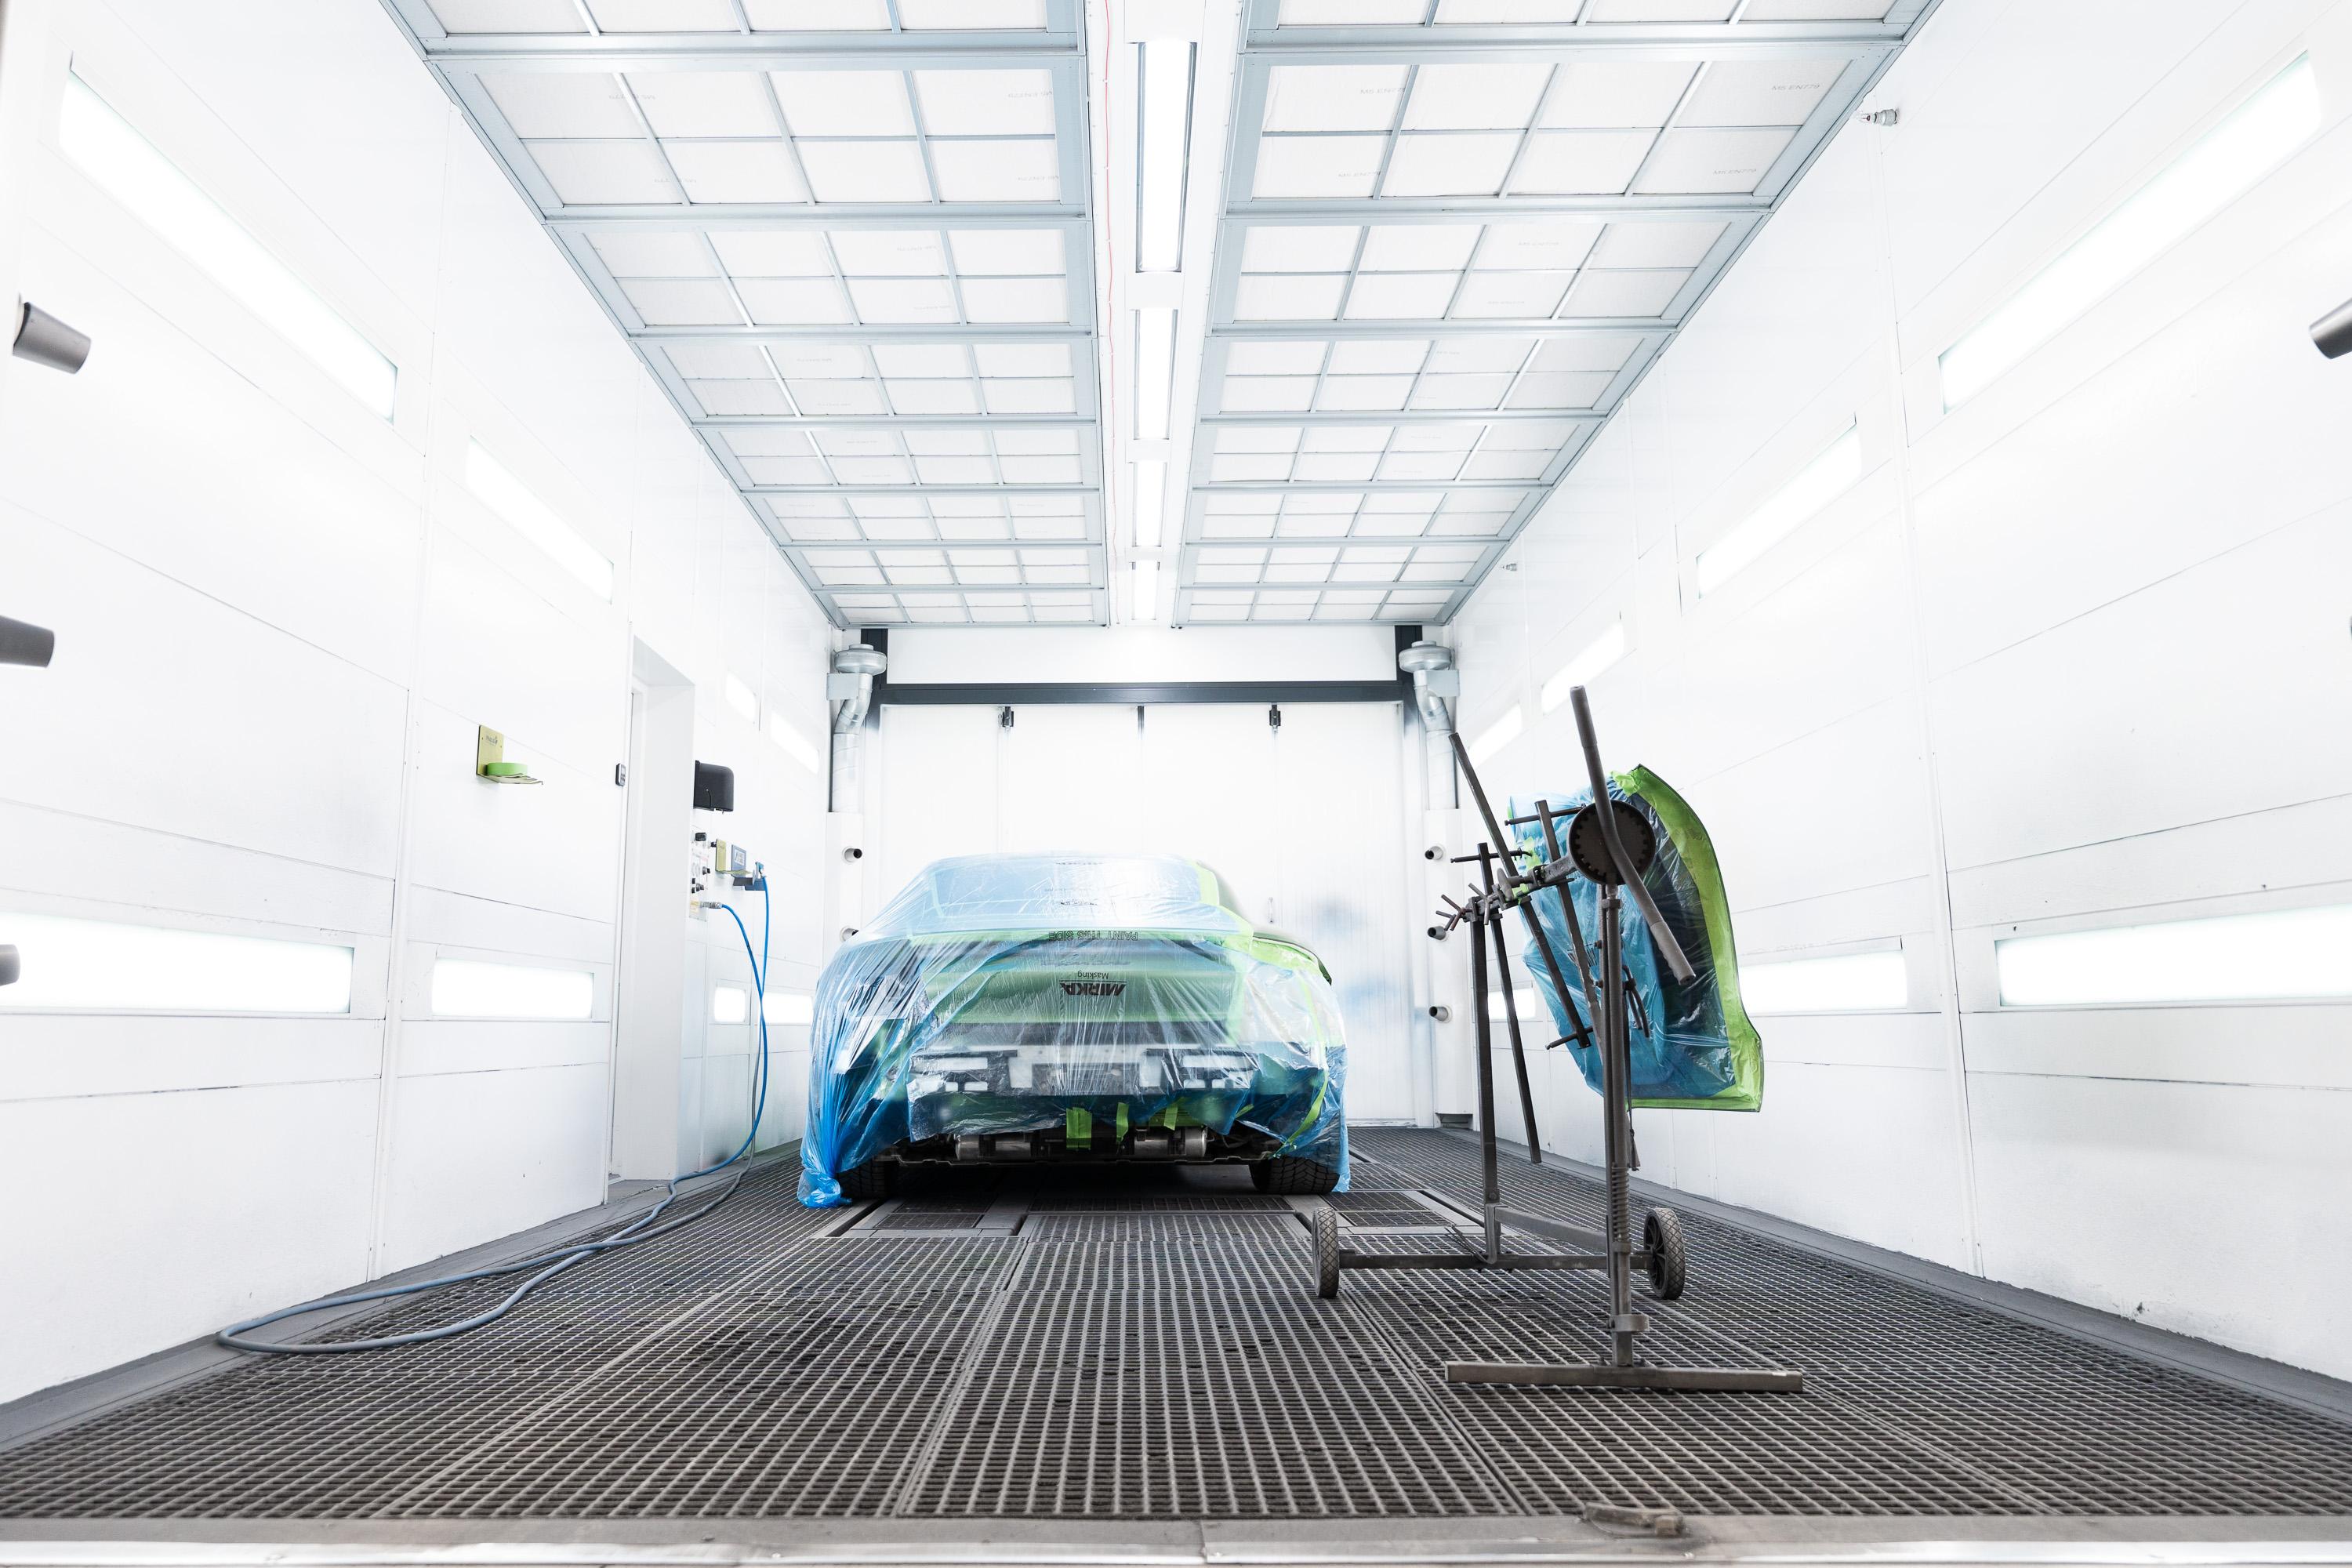
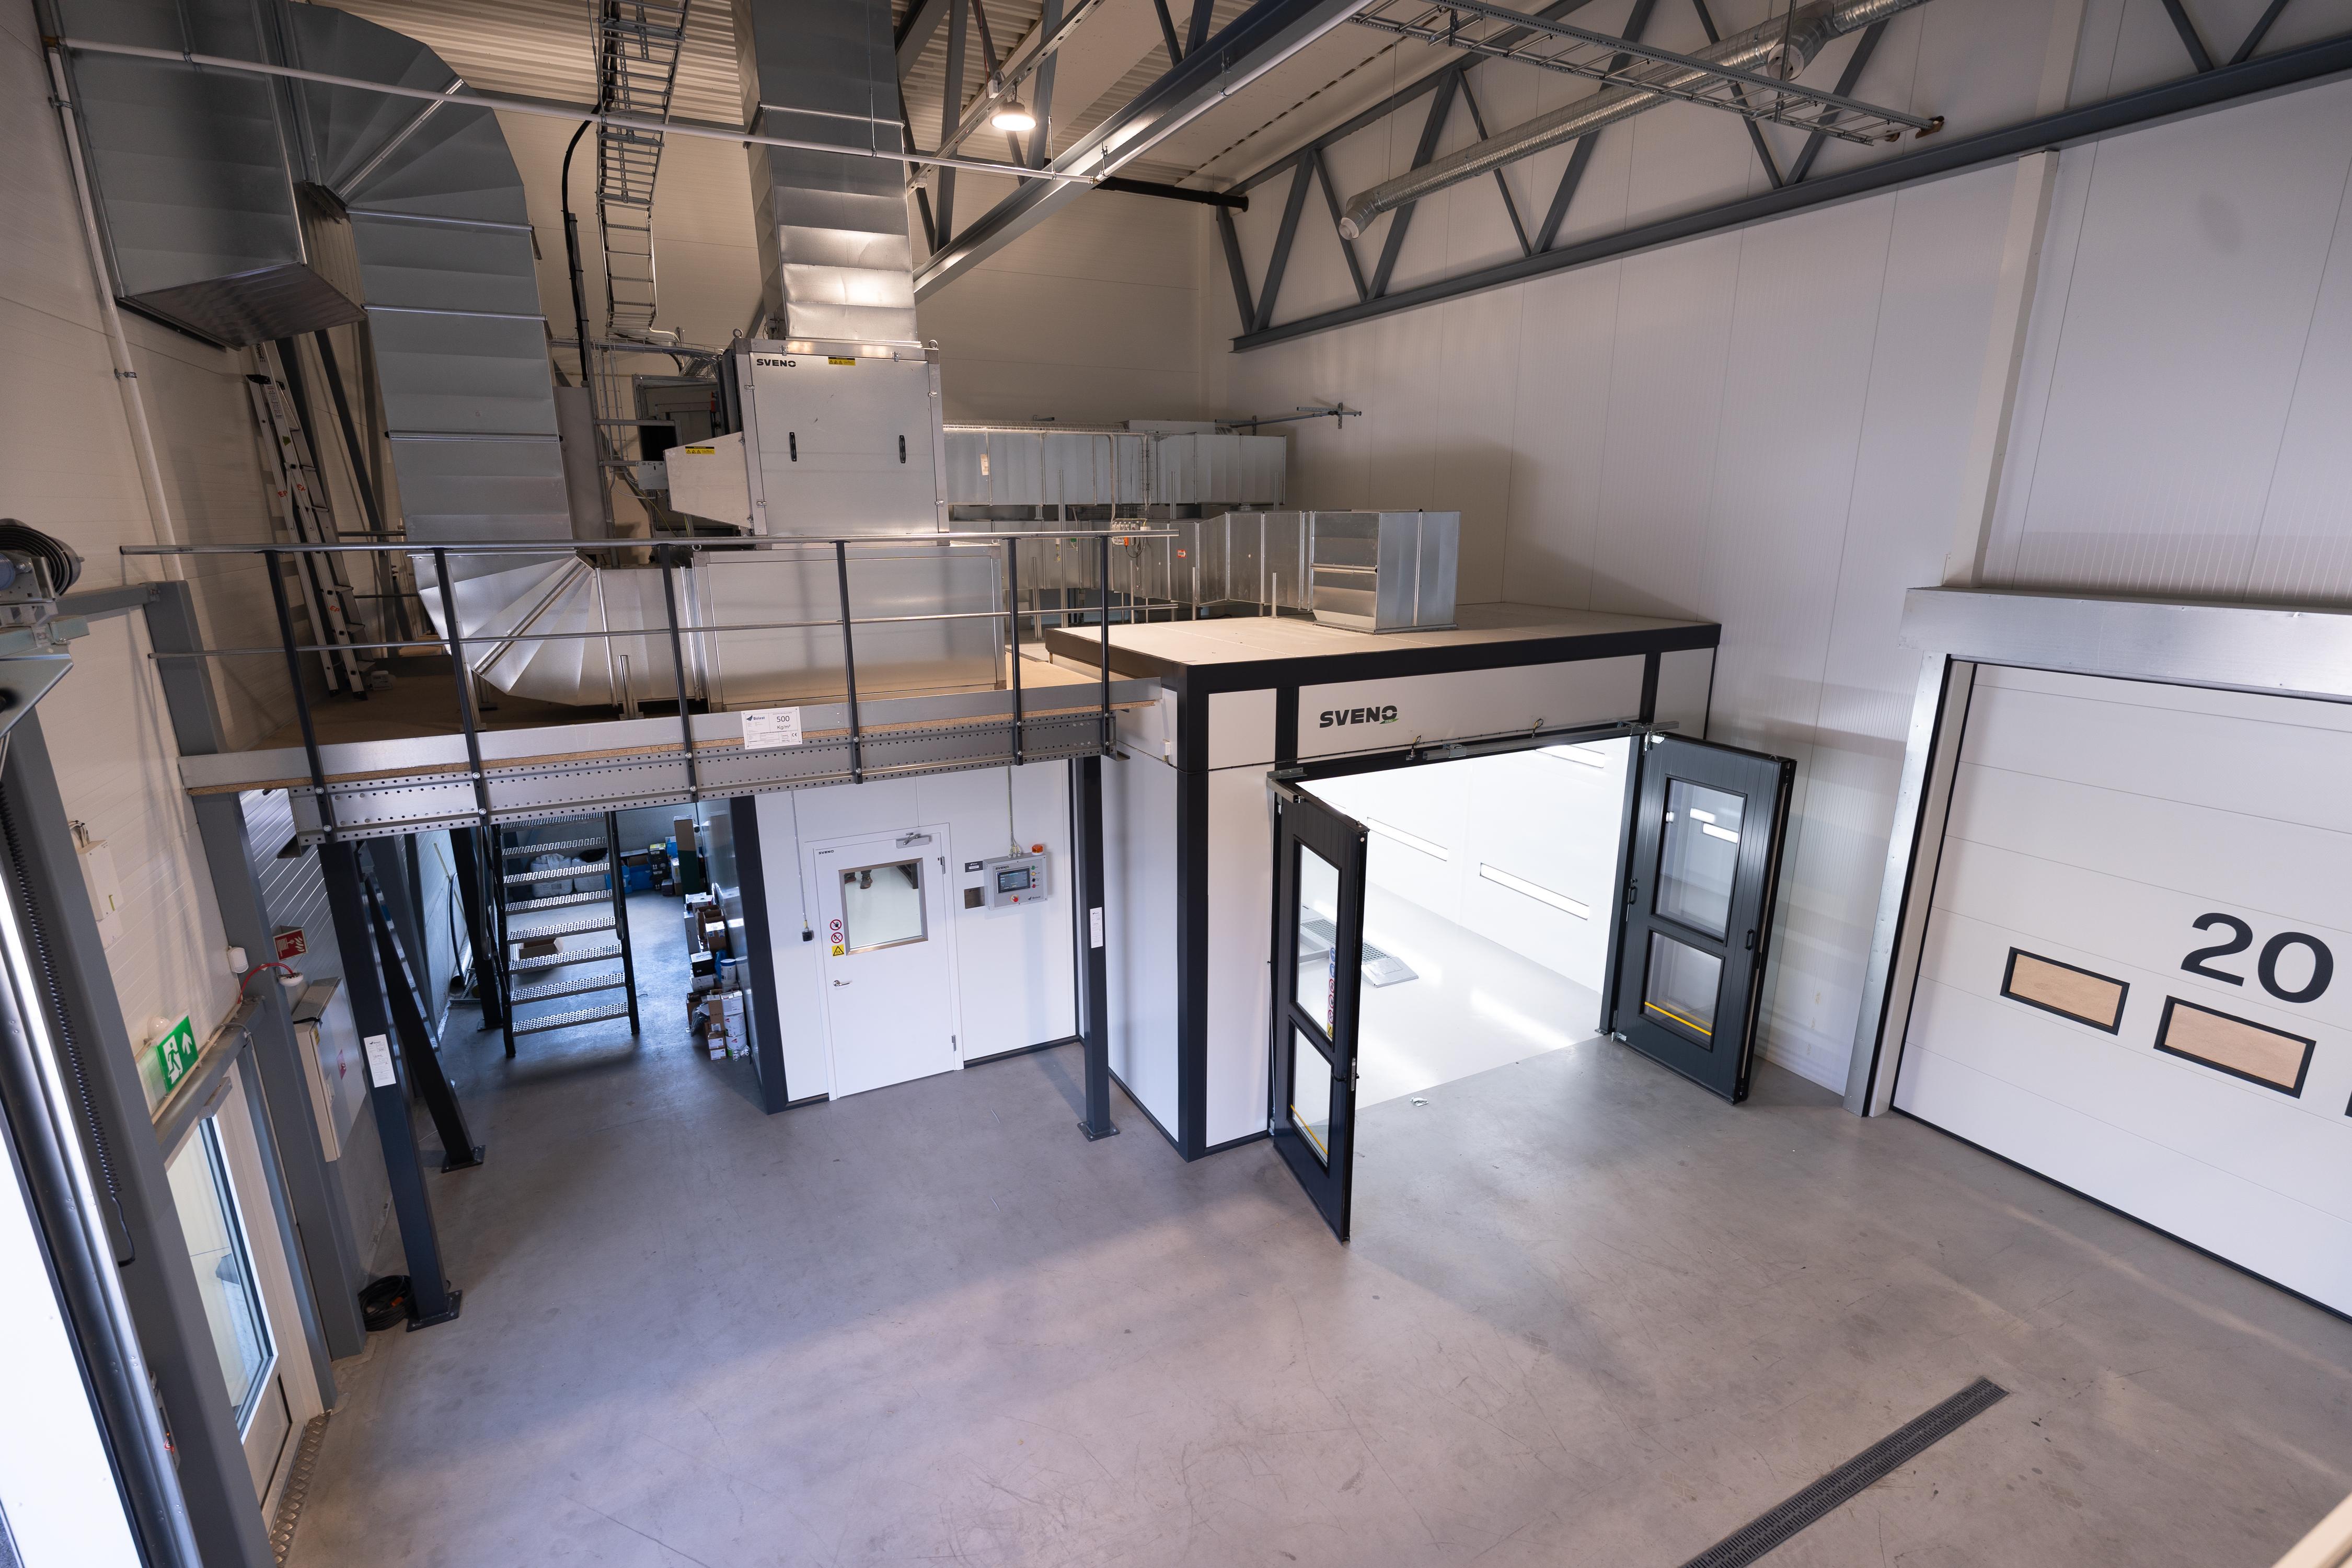
Overflatebehandling av maskindeler, chassis, kabiner og teknisk utstyr. Bolest planlegger lakkeringsanlegg rundt emnet, håndteringen og takten i produksjonen – ikke bare rundt selve kabinen.
I maskin- og utstyrsproduksjon er lakkering ett ledd i en produksjonslinje. Derfor må vi vite hvordan emnet flyttes, hvor det venter, hvor lenge det tørker og hva bygget må tåle før løsning velges.
Løsningen skal dimensjoneres etter emnet, produksjonstakten og bygget rundt anlegget.
4
forhold må avklares tidlig: emne, håndtering, tørking og bygg.
Dette er en planleggingsregel, ikke en teknisk spesifikasjon.
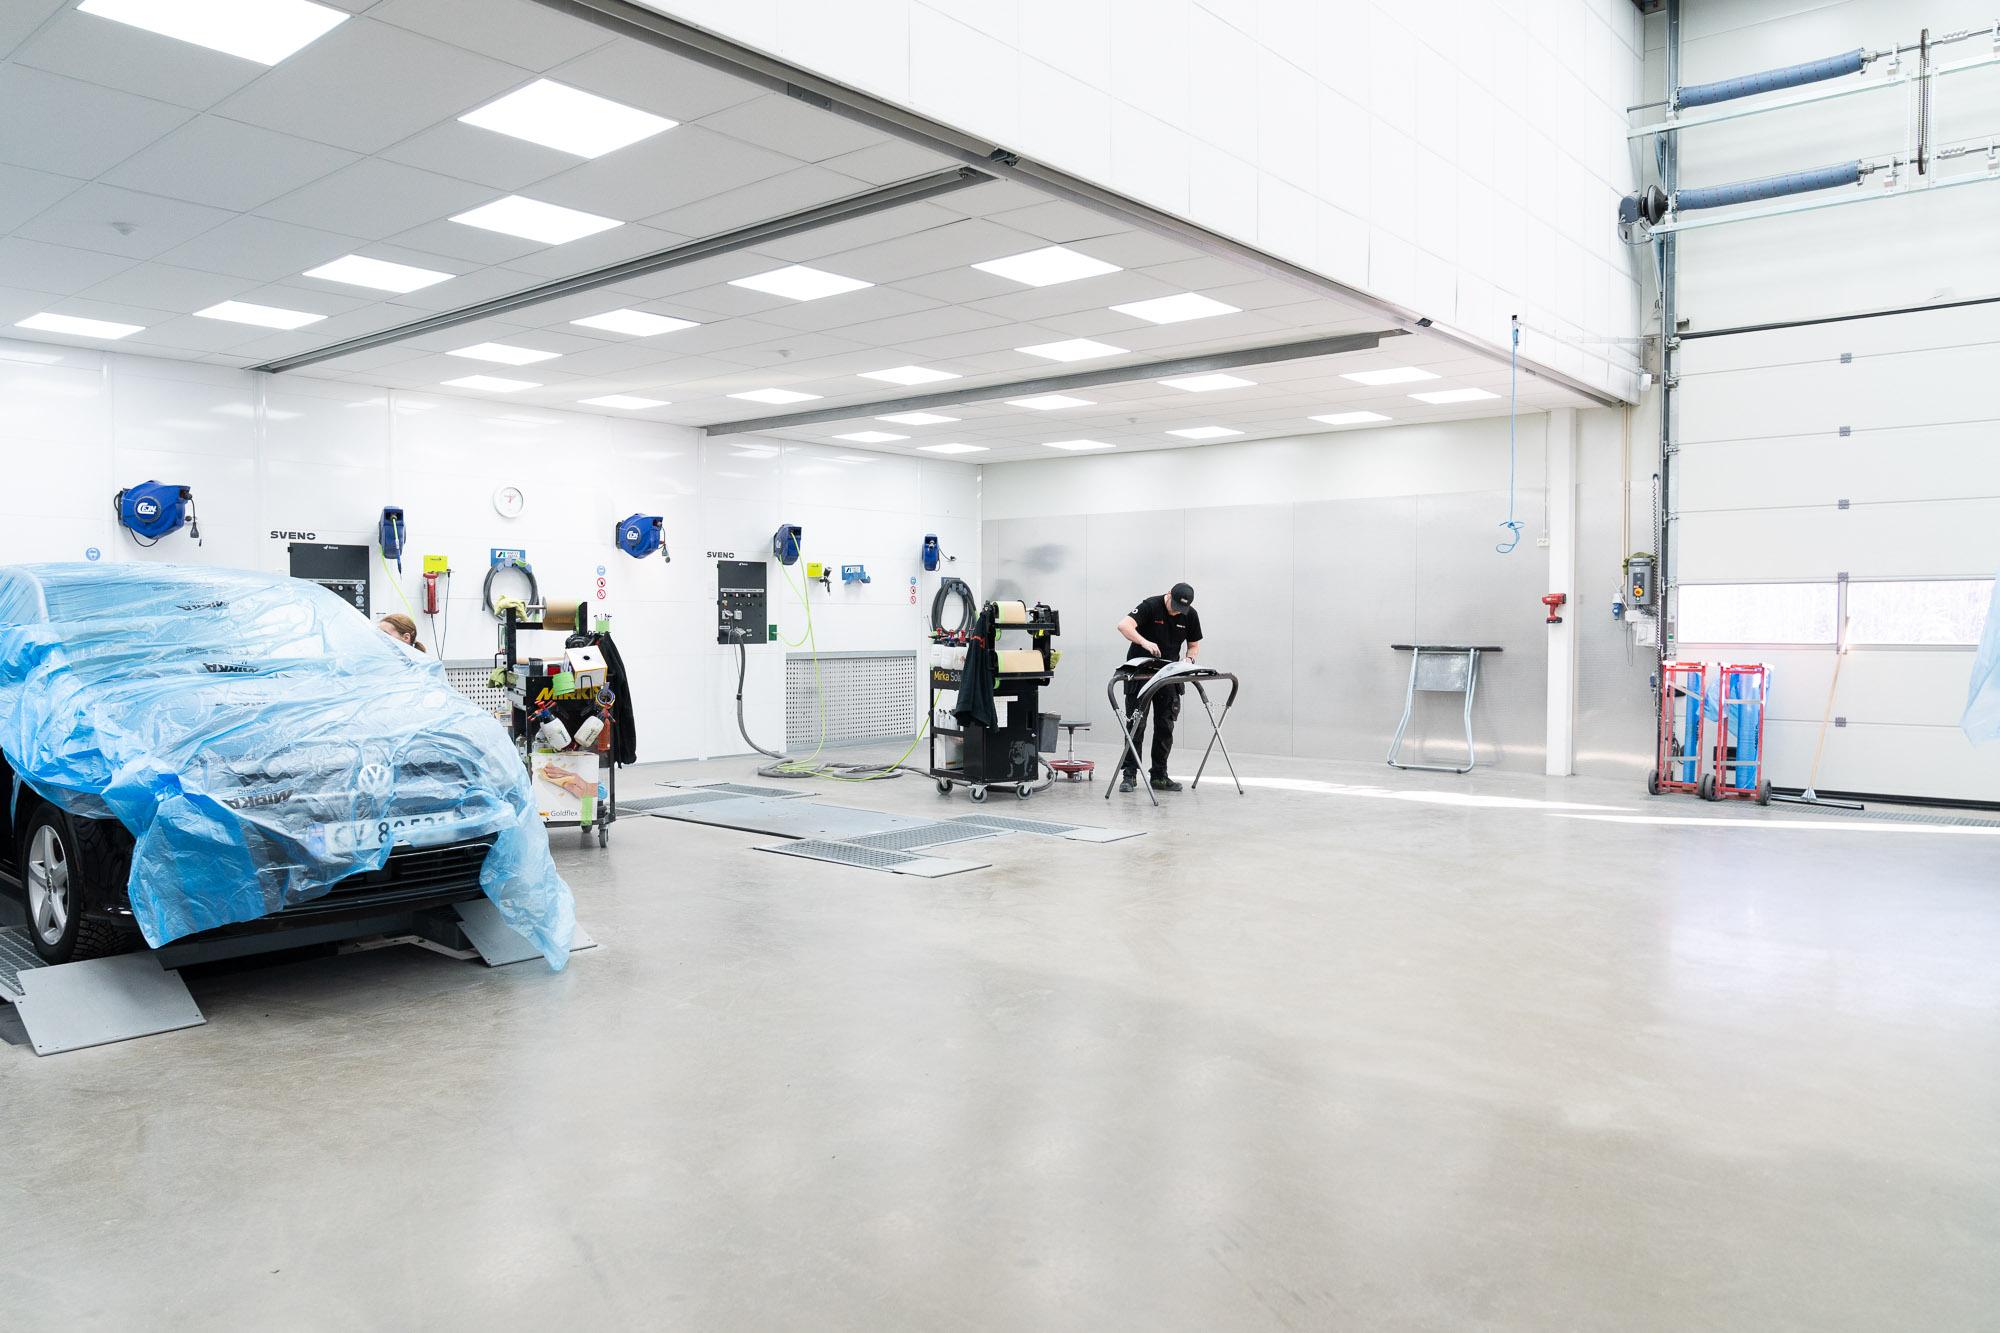
Chassis, maskinkabiner og teknisk utstyr krever plass til objektet, operatøren, porter, løft og sikker ferdsel rundt arbeidet.
Når samme del kommer tilbake i fast takt, kan tørking bli begrensningen. Da må sprøyting, tørking og intern logistikk vurderes som én flyt.
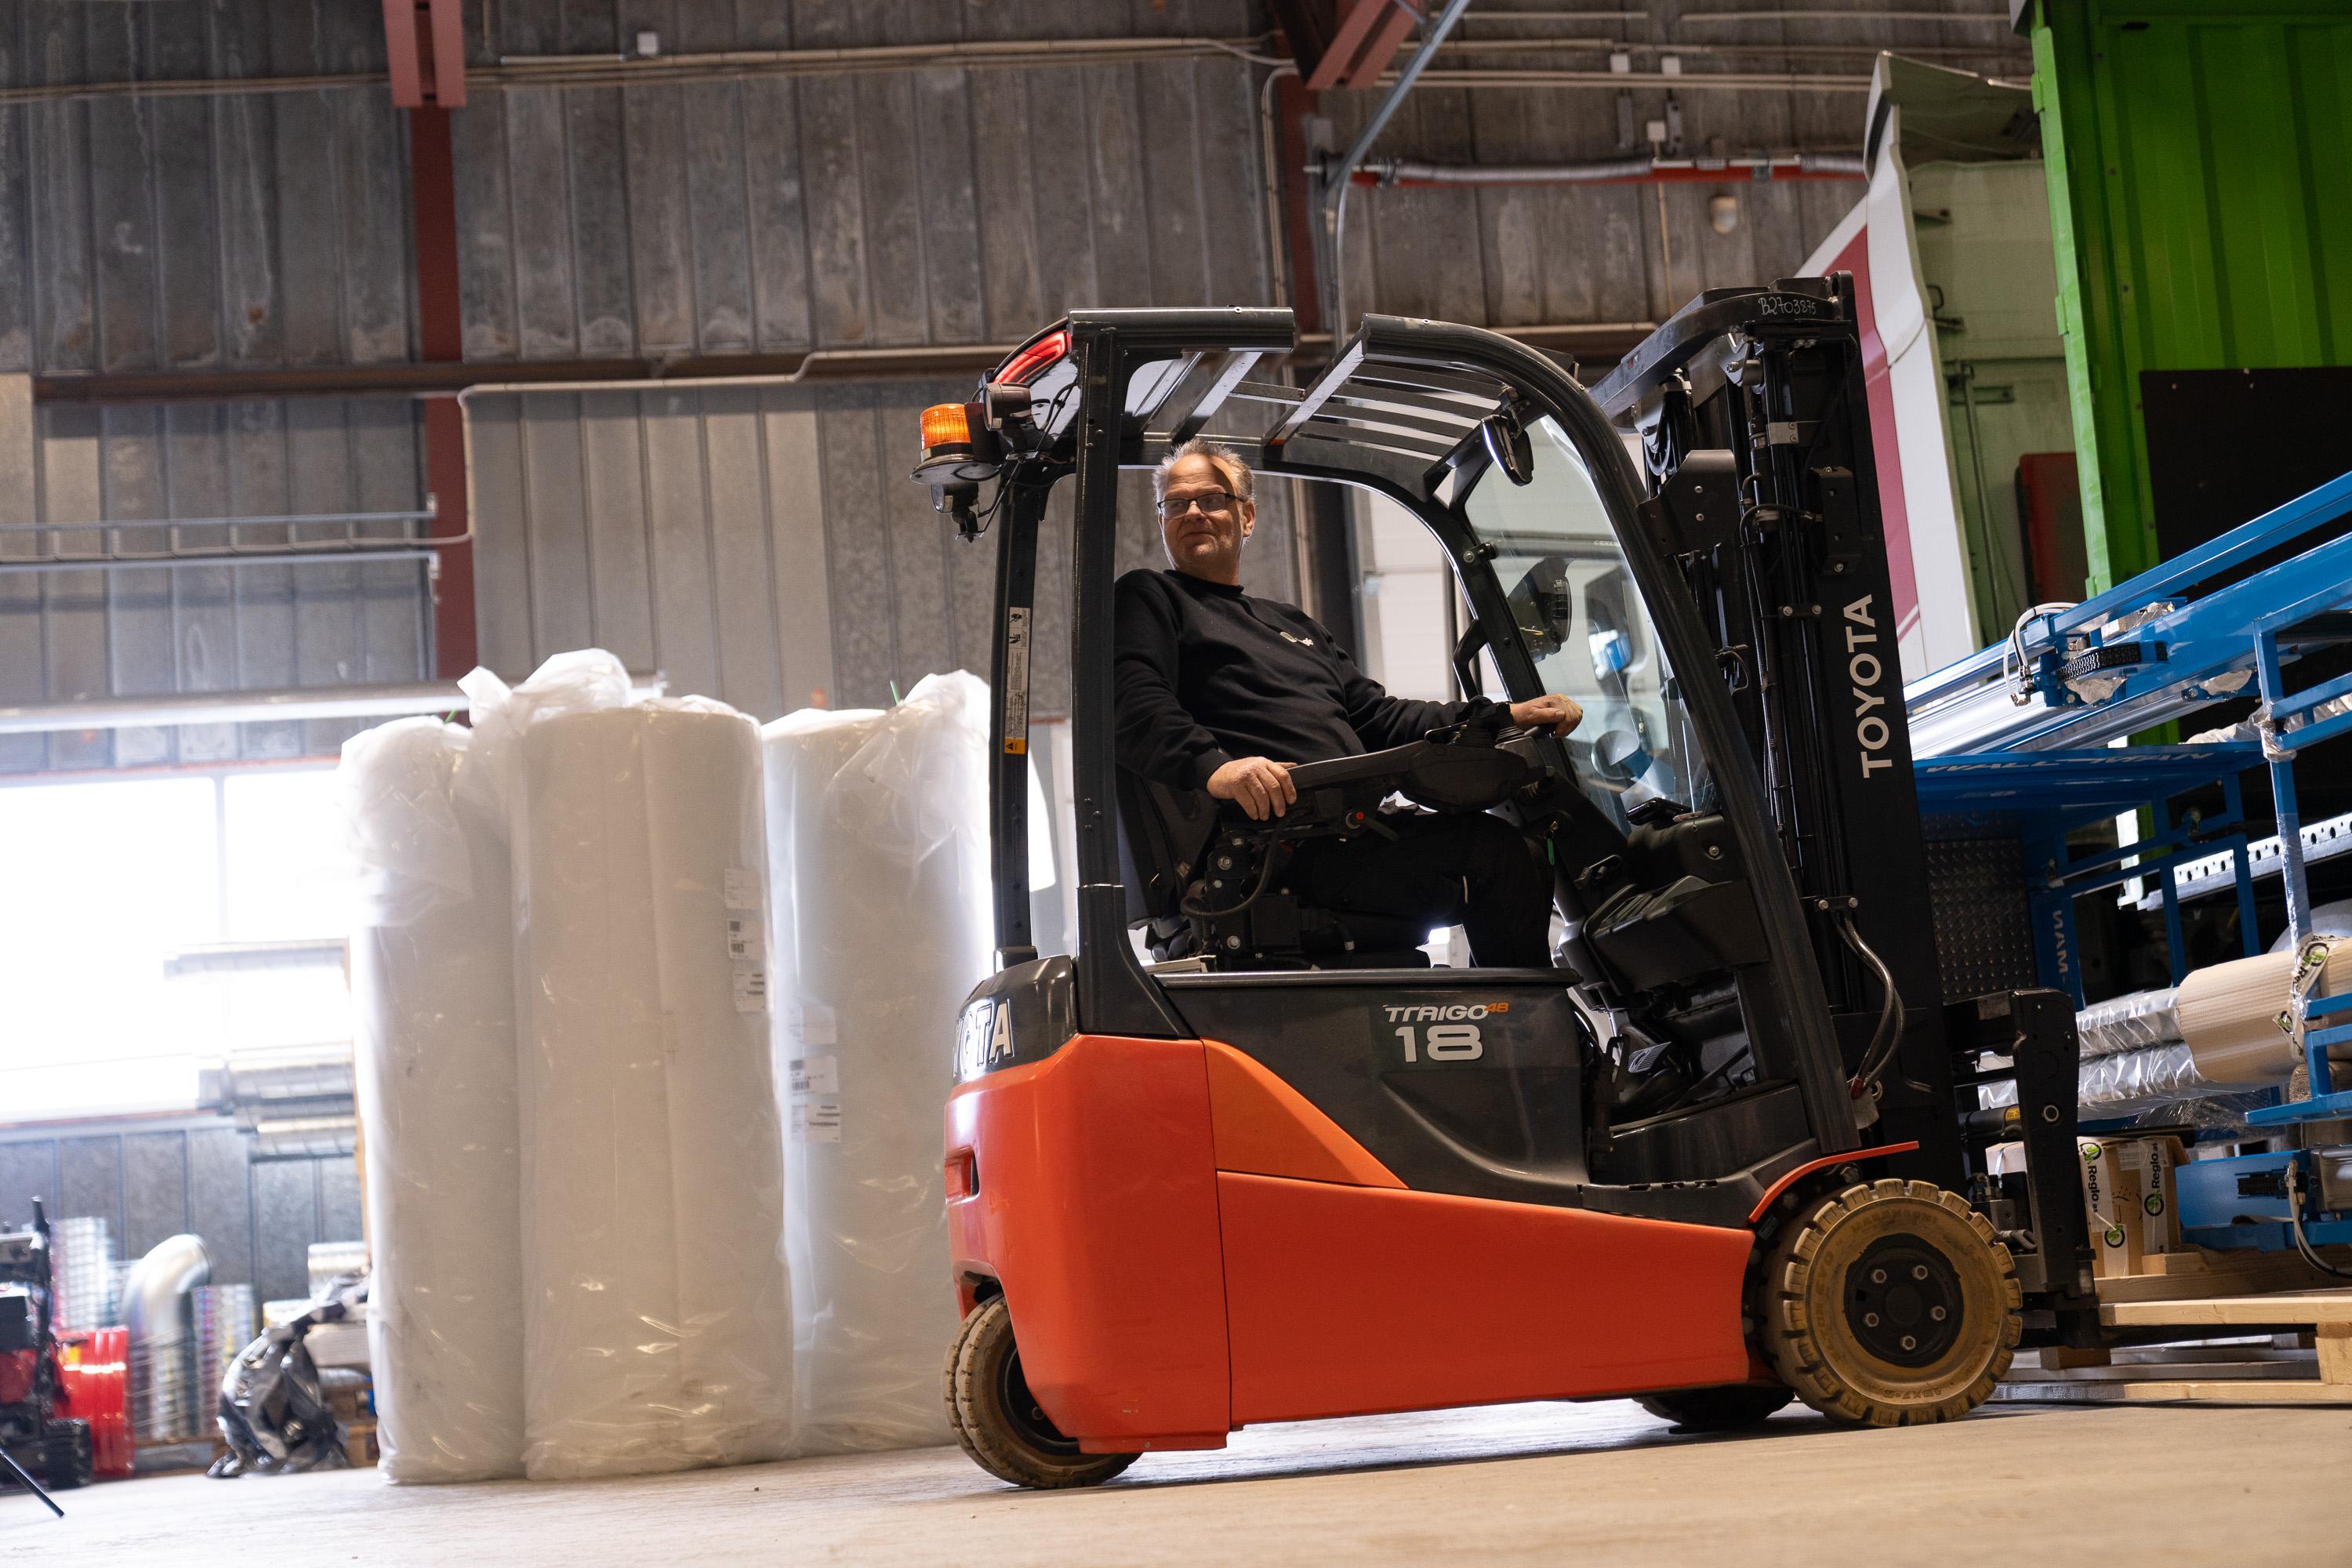
Derfor starter behovsanalysen med produksjonsflyten før vi låser kabintype, størrelse og teknisk løsning.
Anlegget skal følge takten i produksjonen, ikke bremse den. Da må emnet få arbeidsrom, forarbeidet holdes unna neste ledd, tørken dimensjoneres etter hvor ofte delen kommer tilbake, og sikkerheten følge materialene du faktisk bruker.
En lakkeringskabin for maskindeler og chassis må gi plass til både emnet og arbeidet rundt det. Operatøren skal komme til flater, kanter og detaljer uten at håndtering, rømningsvei eller luftstrøm blir en begrensning.
Derfor må porter, fri høyde, løft, serviceplass og intern transport inn i layouten før rommet låses.
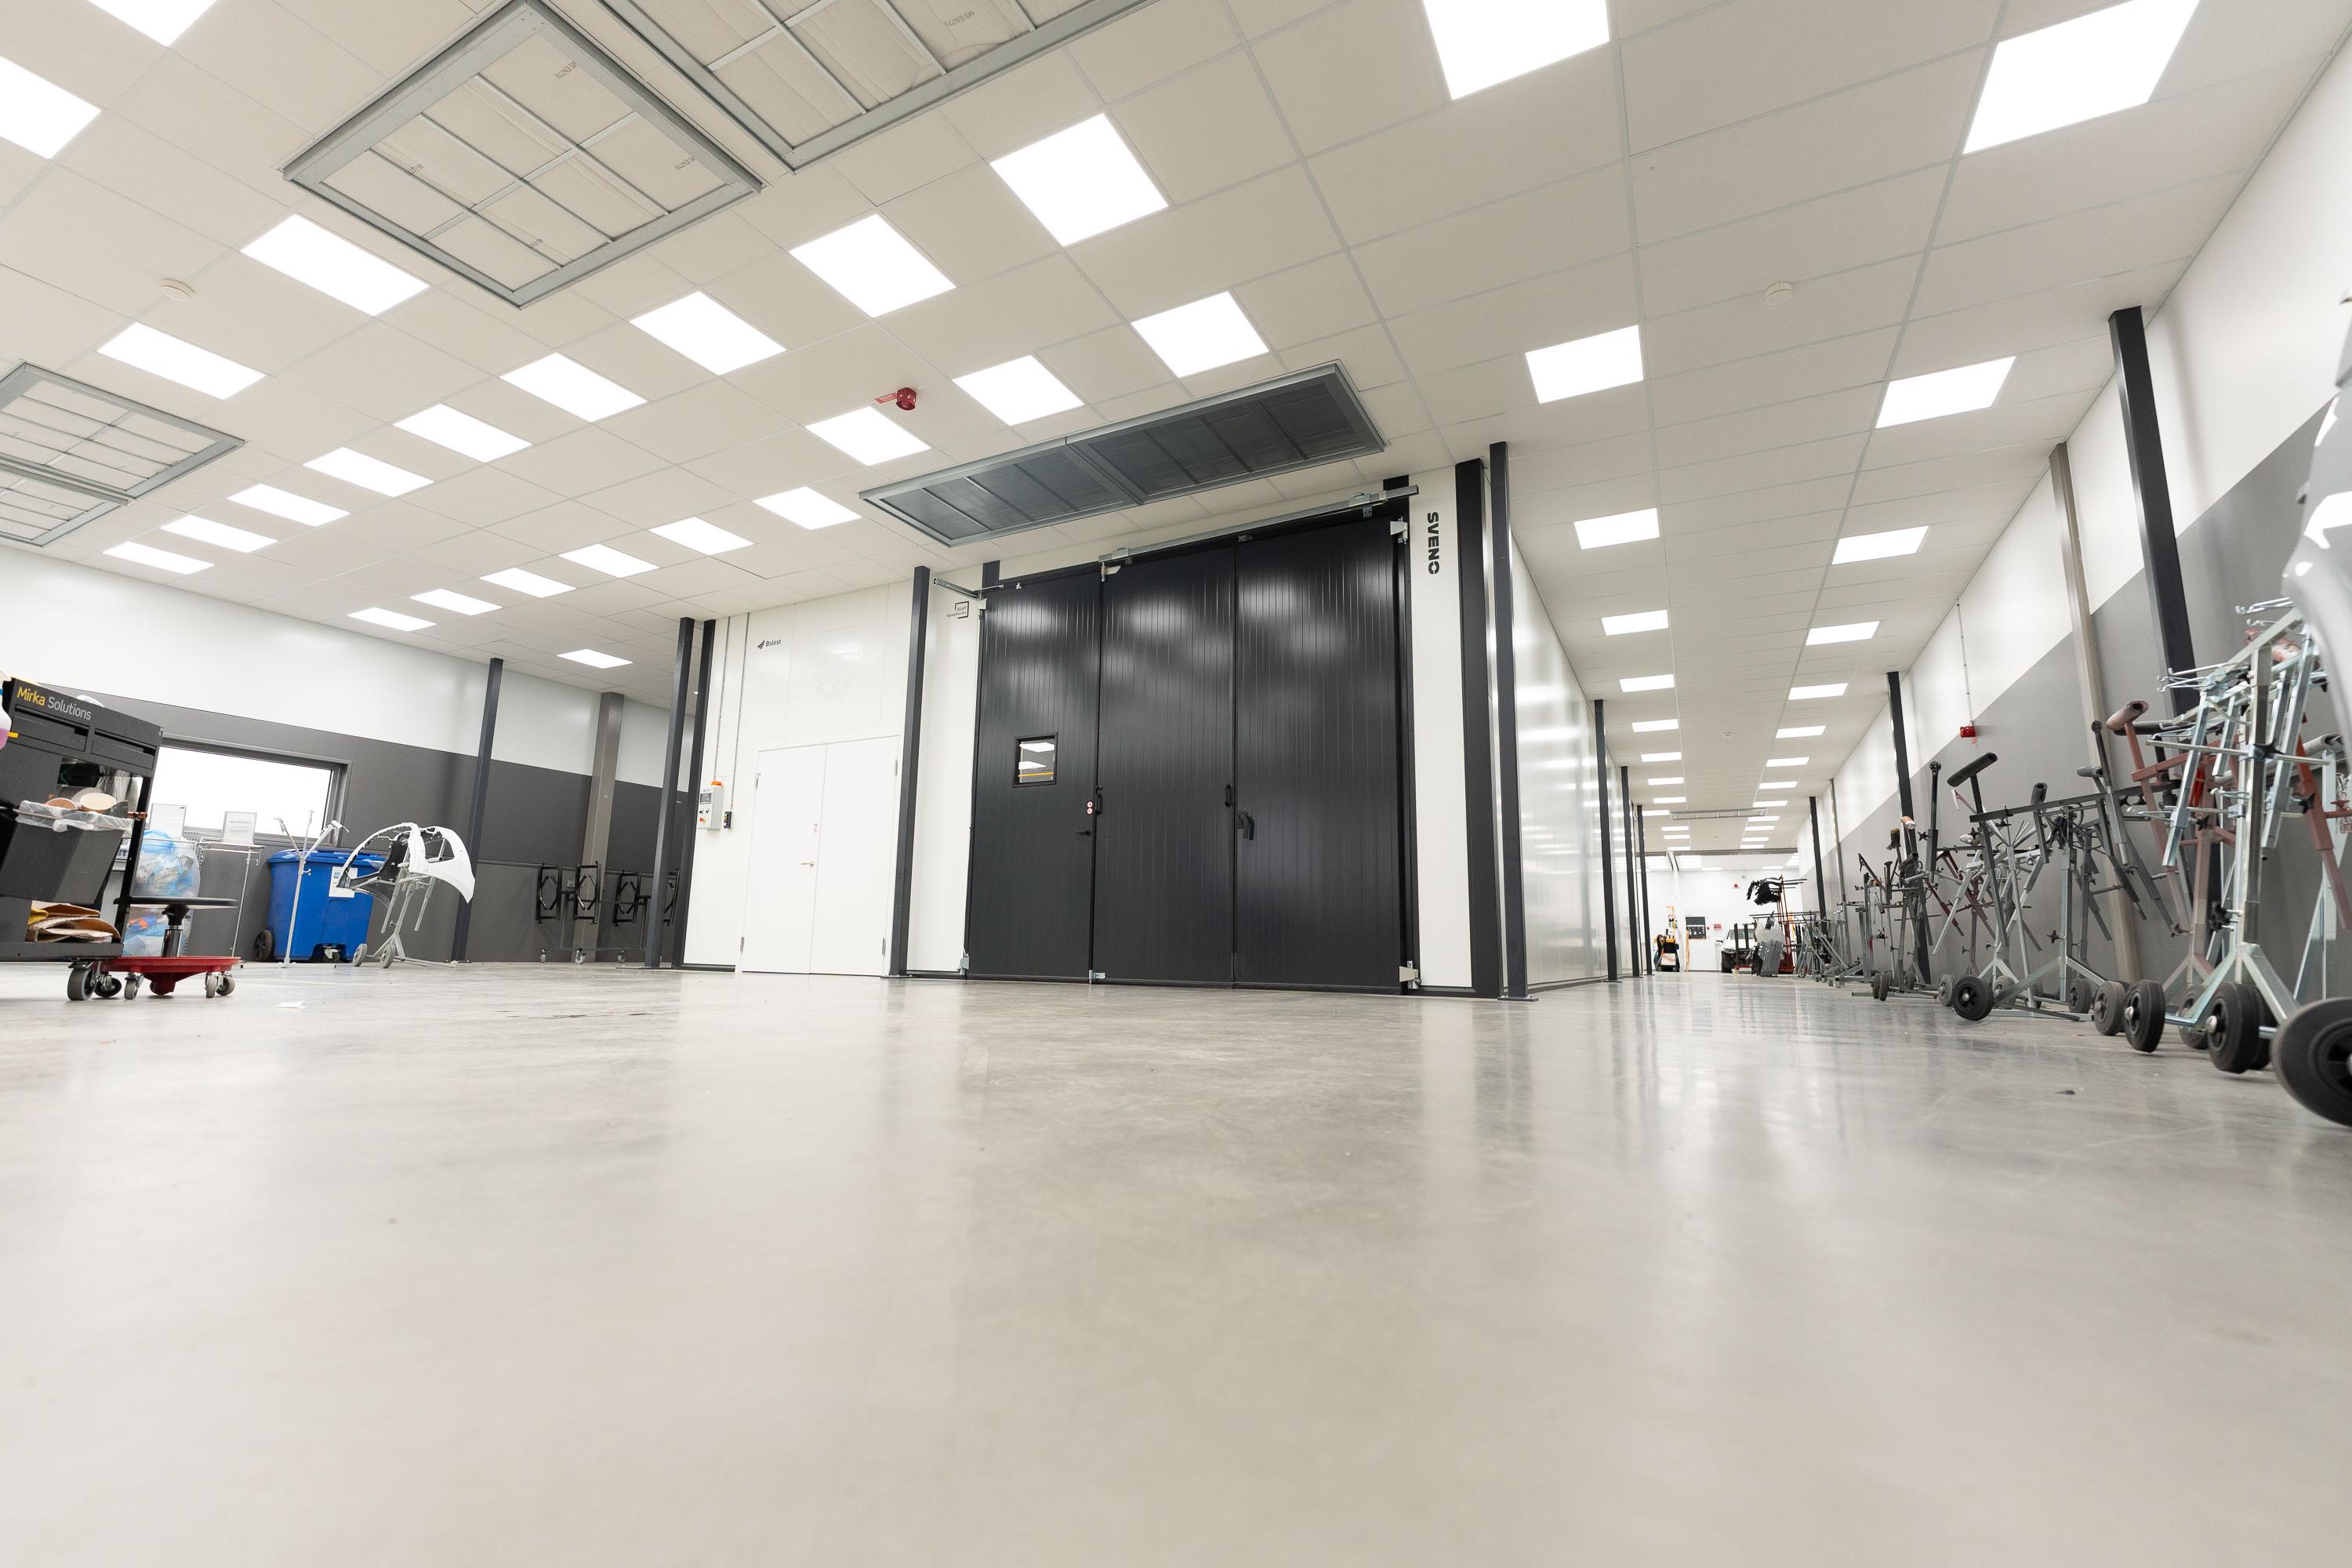
Sliping, grunning og maskering må ha en kontrollert plass før lakkering. En forarbeidssone kan samle arbeidet der det ikke beslaglegger kabinen eller sprer støv videre i produksjonen.
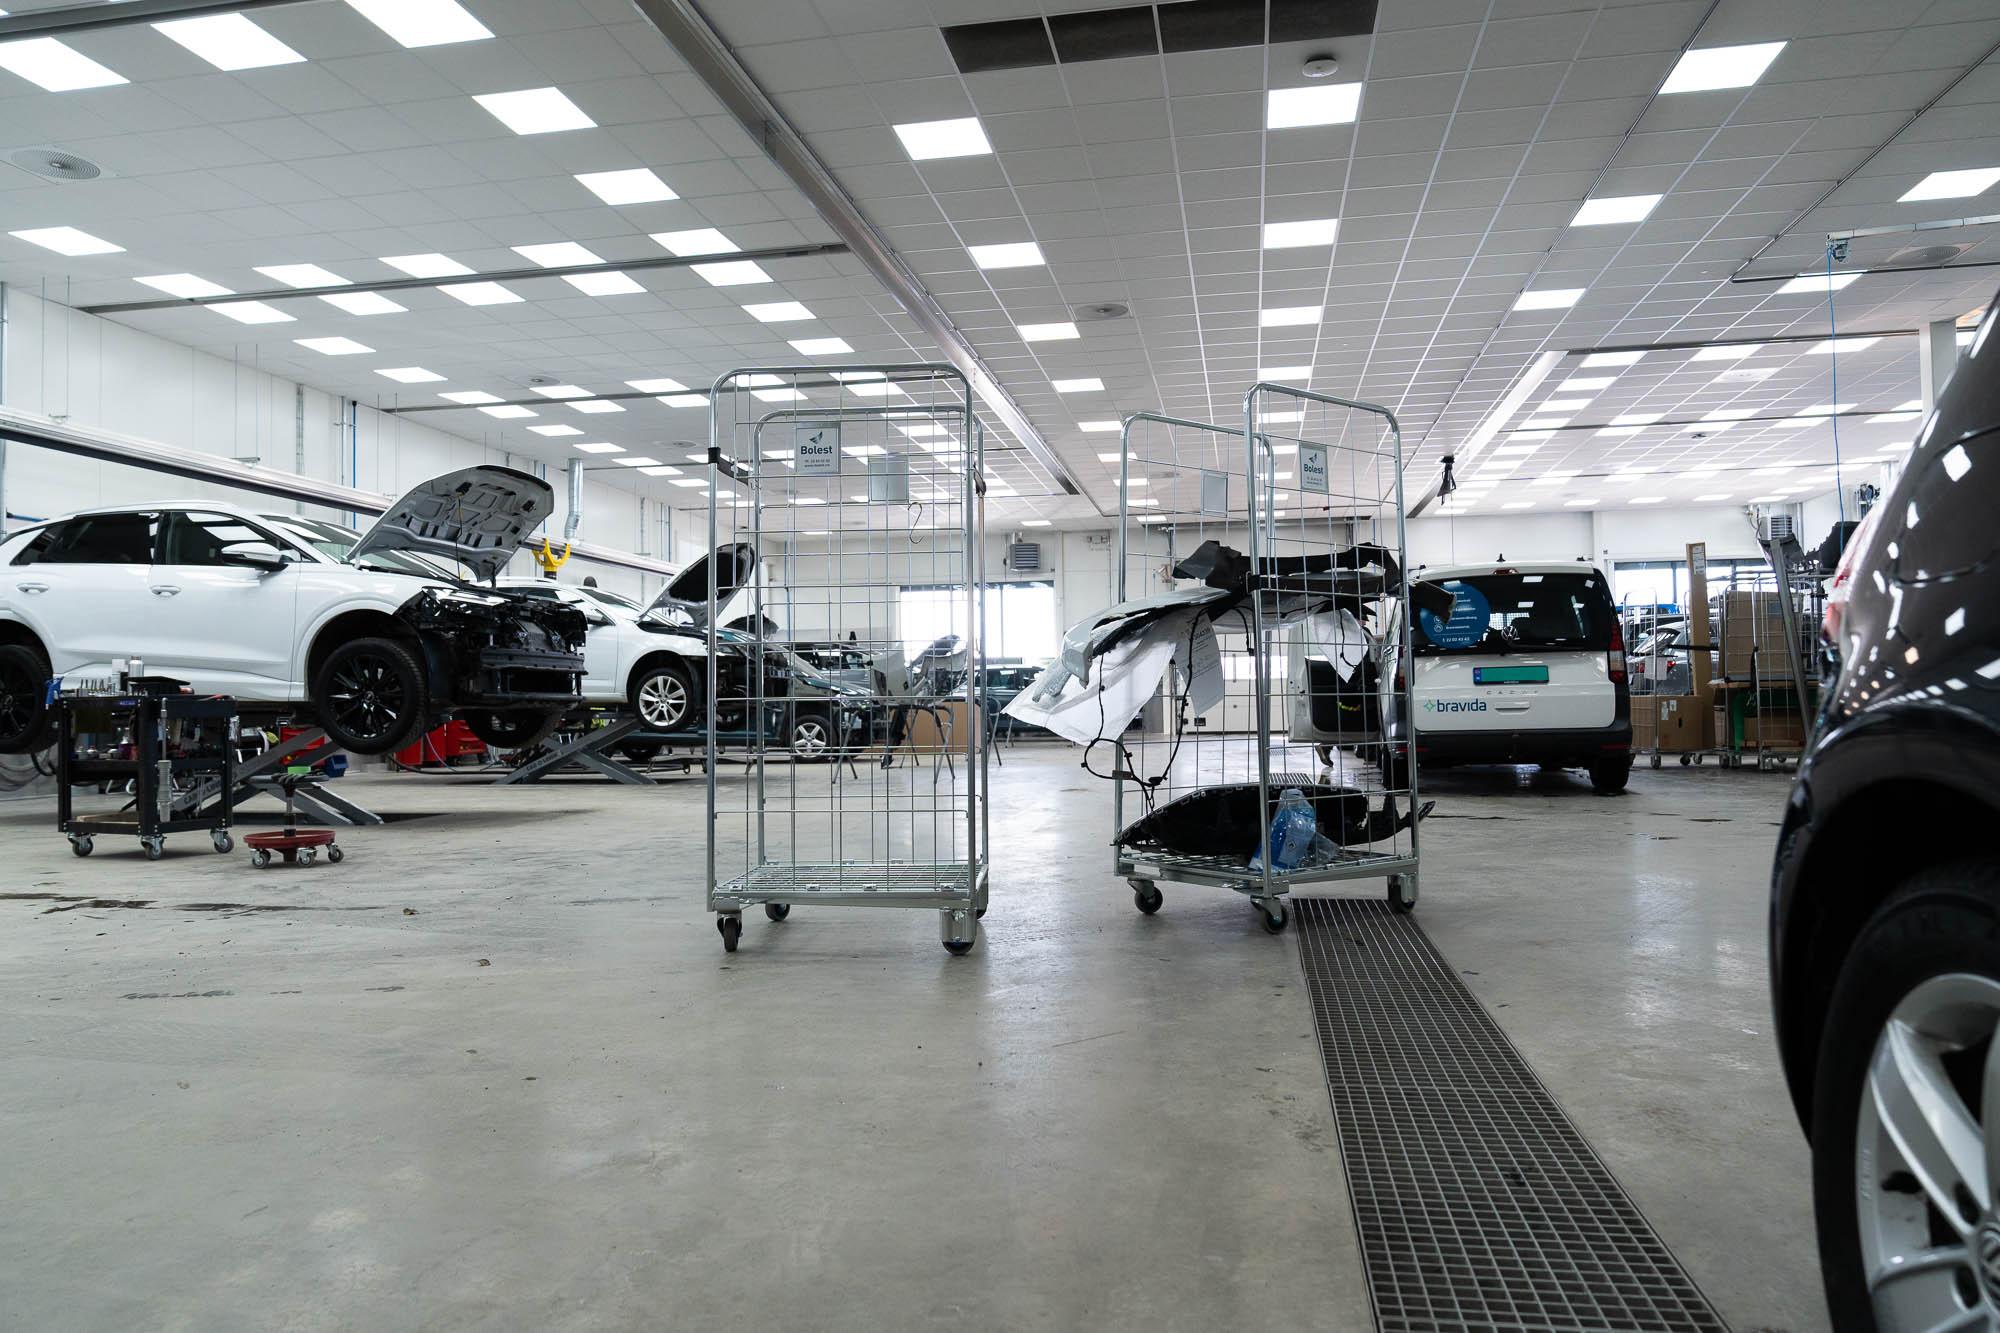
For maskin- og utstyrsproduksjon handler dette like mye om flyt som om HMS: riktig skille mellom forarbeid, sprøyting og videre håndtering gir mer forutsigbar drift.
Når samme maskindel, chassis eller kabin kommer gjennom anlegget igjen og igjen, kan en tørkekabin frigjøre lakkeringskabinen og gjøre gjennomløpet mer stabilt.
Tørkeløsningen må vurderes mot objektstørrelse, lakksystem, ønsket kapasitet og hvordan emnet flyttes videre etter sprøyting.
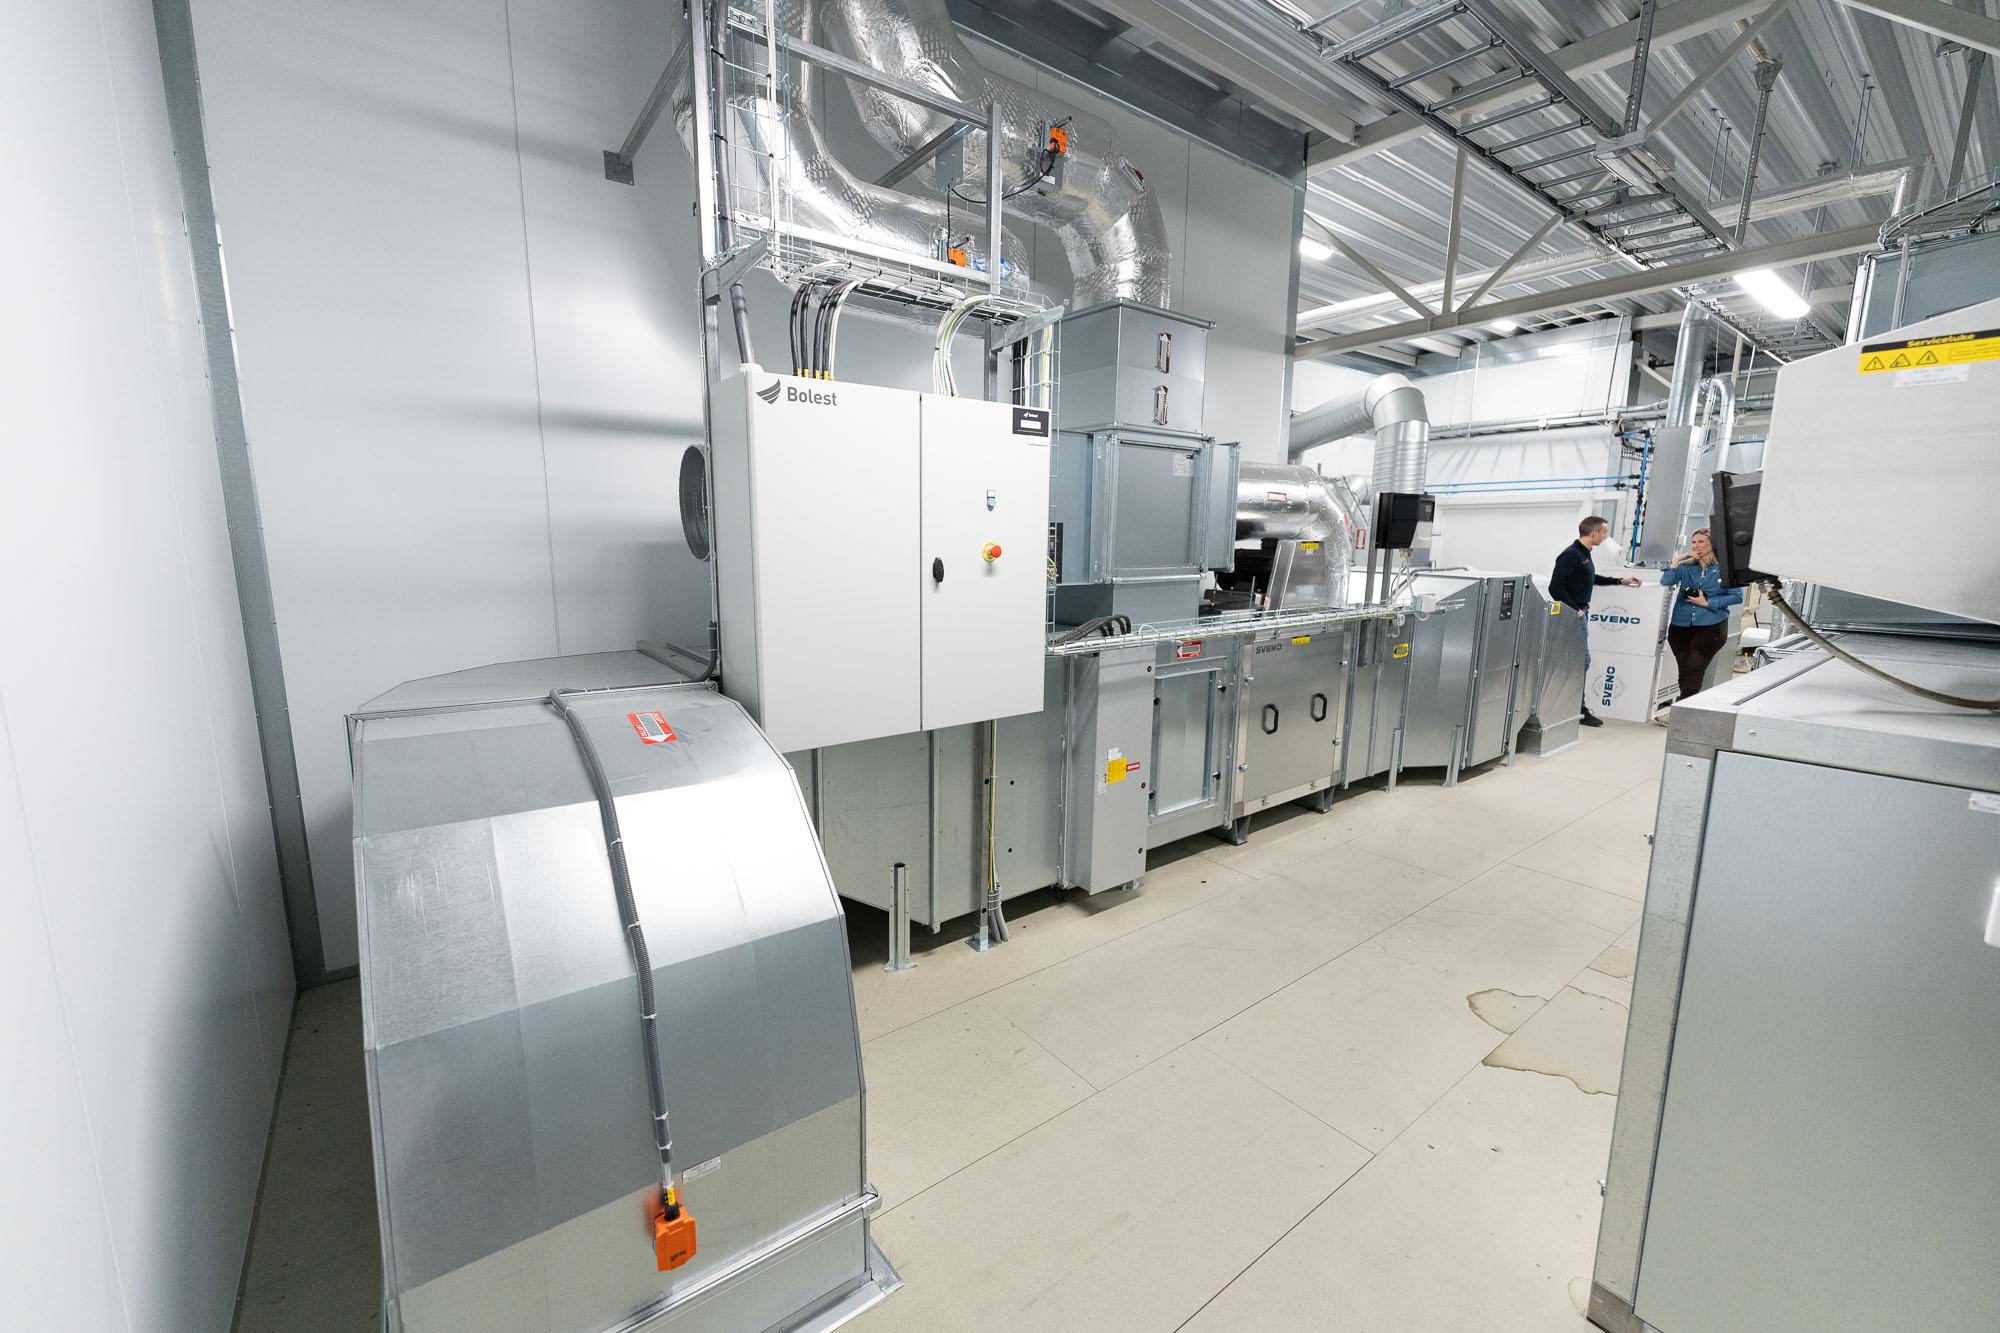
Brennbare stoffer, damp, avtrekk og rominndeling må vurderes sammen med prosessen. Der det er relevant, må sonekart og Ex-soner inn i planen før installasjonen bygges.
Bolest bør derfor inn i prosjektledelse og behovsanalyse før bygget, tekniske føringer og produksjonslinje er ferdig låst.
Prosjekt 1 av 4
Start med emnet og produksjonsflyten: størrelse, vekt, løft, portløsning, arbeidsrom rundt objektet, forarbeid, tørking og videre håndtering. Først da kan kabin, luft, teknikk og bygg vurderes riktig.
Når tørketiden gjør at lakkeringskabinen ikke kan starte på neste emne. Da må separat tørking vurderes mot produksjonsvolum, ønsket gjennomløpstid, objektstørrelse og hvordan emnet flyttes videre.
Forarbeid bør ligge der sliping, grunning og maskering kan gjøres kontrollert uten å spise kabinkapasitet eller forurense neste ledd. Det må vurderes ut fra arbeidsmengde, objektstørrelse og ønsket flyt.
Bygget må vurderes for plass, porter, gulv, tekniske rom, luftinntak, avkast, serviceadkomst og samspill med andre fag. Derfor bør Bolest inn før layout, høyder og tekniske føringer låses.
Ta kontakt med Bolest for en uforpliktende vurdering av dagens løsning og fremtidige kapasitetsbehov.
950+
Installasjoner levert i Skandinavia — fra enkle kabiner til komplette verksteder.